


آلات القص الهيدروليكية الأوتوماتيكية: الأنواع والمواصفات ودليل الاختيار
هذا التحول مهم للغاية حيث يقع القص في مقدمة خط الإنتاج - في تصنيع الآلات، والأعمال المعدنية، ومحلات صفائح معادن الطيران، وأقسام تشكيل الصناعات الخفيفة. السؤال العملي بالنسبة لمعظم المشترين ليس ما إذا كانت الأتمتة تساعد؛ إنه تخطيط الماكينة ومجموعة المواصفات وحزمة التحكم التي تناسب المواد التي يقومون بقطعها بالفعل.
كيف يعمل القص الهيدروليكي الأوتوماتيكي في الواقع
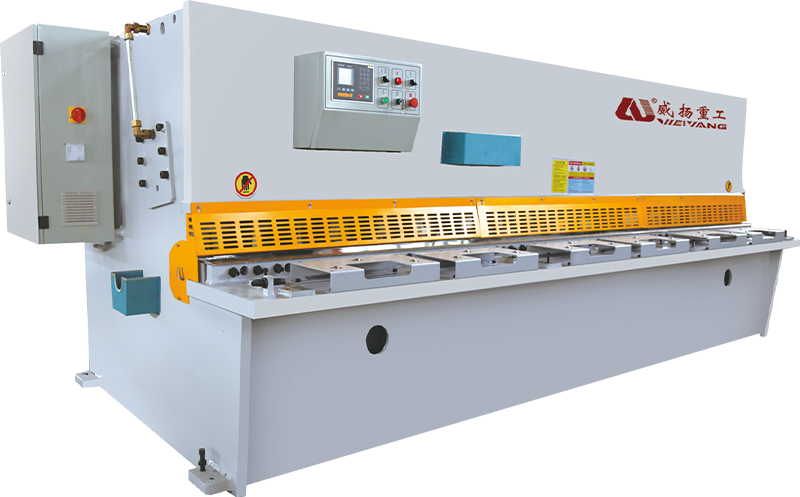
مبدأ العمل واضح ومباشر. تقوم الأسطوانات الهيدروليكية بدفع العارضة العلوية إلى الأسفل، وتتقاطع الشفرة المثبتة على تلك العارضة مع شفرة سفلية ثابتة، مما ينتج عنه فصل نظيف على طول خط القطع. تأتي قوة القطع من ضغط الزيت بدلاً من زخم دولاب الموازنة، ولهذا السبب يظل القص الهيدروليكي قابلاً للتحكم حتى بالقرب من الجزء السفلي من الشوط.
الجزء التلقائي يدور حول التحكم. تقوم وحدة التحكم CNC بوضع المقياس الخلفي، وضرب الشعاع، وضبط خلوص الشفرة وزاوية أشعل النار من برنامج مخزن. في القص اليدوي، تكون كل واحدة من هذه مهمة إعداد منفصلة. في الآلة الأوتوماتيكية، يختار المشغل برنامجًا وتقوم الآلة بإعداد نفسها. يستحق النظام الهيدروليكي نفس القدر من الاهتمام الذي تستحقه الشفرة، لأن السلوك الفني للنظام الهيدروليكي في آلة القص CNC يؤثر بشكل مباشر على سرعة الدورة وجودة القطع والموثوقية على المدى الطويل.
المقصلة أو الشعاع المتأرجح: اختر التخطيط أولاً
تم تصميم المقصات الهيدروليكية الأوتوماتيكية حول تخطيطين ميكانيكيين رئيسيين، وهما غير قابلين للتبديل. يناسب كل تخطيط ملف تعريف إنتاج مختلف.
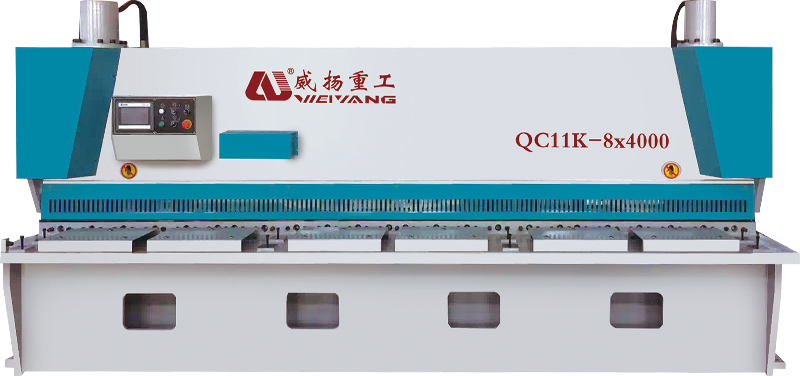
- مقصلة (بوابة) المقصات حرك الشفرة العلوية بشكل مستقيم لأسفل، بالتوازي مع الشفرة السفلية. يقاوم الإطار الصلب الانحراف، ويظل مسار الشفرة متعامدًا، وتحتفظ الماكينة بدقة أفضل للحافة على اللوحة الثقيلة. اختر هذا التصميم عندما يتجاوز طول المادة النموذجية 10 مم أو عندما تكون الحواف المربعة والمستقيمة متطلبًا صعبًا.
- مقصات شعاع متأرجح قم بتدوير الشفرة العلوية حول محور، مما يقلل من قوة القطع المطلوبة ويبسط الإطار. إنها أخف وزنًا وأكثر إحكاما، وتعمل بشكل جيد جدًا من 0.5 مم إلى ما يقرب من 8-10 مم من الفولاذ الطري - نطاق القص الأكثر شيوعًا في التصنيع العام.
قاعدة أساسية مفيدة: إذا كان معظم عملك أقل من 8 مم، فعادةً ما توفر ماكينة العارضة المتأرجحة أفضل توازن بين السعر والسرعة ومساحة ورشة العمل. إذا كنت تقوم بانتظام بقطع 10 ملم وما فوق، فإن تصميم البوابة الأكثر صلابة يبرر ارتفاع تكلفتها الرأسمالية.
ستة مواصفات تحدد أداء الماكينة
يسرد الكتيب العديد من الأرقام. يخبرك ستة منهم ما إذا كان القص يناسب العمل الذي قمت بقصه بالفعل.
| المواصفات | نطاق نموذجي | تأثير الإنتاج |
|---|---|---|
| سمك القطع الأقصى | 4-25 ملم (فولاذ طري) | يحدد حجم الإطار، وقوة المضخة، ونطاق فجوة الشفرة |
| طول القطع | 2500-6000 ملم | يحدد أكبر ورقة يمكنك معالجتها في تمريرة واحدة |
| السكتة الدماغية المقياس الخلفي والدقة | 500-800 ملم؛ ±0.05–0.1 ملم | يتحكم في تكرار البعد عبر الدُفعات |
| زاوية أشعل النار | 0.5 درجة – 2.5 درجة | أشعل النار السفلي يقلل من تشويه الجزء؛ أشعل النار الأعلى يقطع اللوحة السميكة |
| تعديل خلوص الشفرة | CNC أوتوماتيكي (حوالي 5-10٪ من سمك اللوحة) | يحسن جودة الحافة ويطيل عمر خدمة الشفرة |
| سرعة القطع | 6-18 ضربة في الدقيقة | يضبط وتيرة خطوط القطع الدفعية |
العلاقات مهمة أكثر من الأرقام. سمك القطع يدفع تكلفة الإطار والمكونات الهيدروليكية. زاوية أشعل النار وخلوص الشفرة هما الإعدادان اللذان يحولان القطع المتوسط إلى قطع نظيف. تحدد دقة المقياس الخلفي ما إذا كانت الأجزاء النهائية تنفصل عن بعضها البعض على مدى فترة طويلة. إن الآلة التي تحقق نتائج جيدة في هذه الأزواج الثلاثة - القوة، والهندسة، وتحديد المواقع - هي الآلة التي ستظل على الأرض لمدة خمسة عشر عامًا.
ما الذي يتحقق منه المشترون ذوو الخبرة قبل التوقيع
يمكن أن تبدو الآلة مقنعة في صالة العرض، لكنها لا تزال مخيبة للآمال بعد ستة أسابيع من العمل على نوبتين. ينظر المشترون ذوو الخبرة إلى ما وراء الطلاء ويفحصون أربع مناطق.
- صلابة الإطار. ينحرف الإطار عندما تطبق الشفرة القوة عبر طول القطع. إطار ملحوم بألواح جانبية سميكة وتخفيف الضغط المناسب يحافظ على الانحراف منخفضًا بدرجة كافية بحيث تظل الشفرة موازية للسرير. يظهر الإطار الخفيف على شكل توازي ضعيف وتآكل مبكر للشفرة.
- المكونات الهيدروليكية والتبريد. تحدد المضخة والصمامات وأختام الأسطوانة عضلات الآلة. للتشغيل المستمر، تبريد الزيت الهيدروليكي ليس اختياريًا؛ يغير الزيت الساخن سلوك القطع ويسرع من تآكل الختم.
- تحكم وبرمجة CNC. يجب أن يقوم عنصر التحكم بتخزين برامج المواد وتسهيل استدعائها. اختبار عملي: هل يستطيع المشغل إعداد دفعة جديدة دون فتح الدليل؟
- مادة الشفرة وآلية فجوة الشفرة. تظهر جودة الشفرة الفولاذية في فترات الطحن. يعمل تعديل فجوة الشفرة باستخدام الحاسب الآلي على الحفاظ على الخلوص عند النسبة المئوية الصحيحة لسمك اللوحة، وهو التأثير الأكثر مباشرة على تكوين الأزيز وجودة الحافة.
يتم استخدام تحديد المواقع والتعديل والتأكيد لأخذ دقائق بين القطع. وفي القص الهيدروليكي الأوتوماتيكي، يستغرق الأمر ثوانٍ — ومن هنا تأتي مكاسب الإنتاجية فعليًا.
السلامة والدعم يكملان القائمة. إن الحماية المتوافقة مع CE، والستائر الخفيفة، ونظام التوقف في حالات الطوارئ، والتشغيل من قبل الفنيين المدربين ليست من الملحقات. تولد آلة القص قوة كافية لقطع الفولاذ السميك في أقل من ثانية؛ إنه يستحق نفس الاحترام في يوم التثبيت كما هو الحال في أرضية الإنتاج.
حيث يتم سداد عملية القص التلقائي بشكل أسرع
يكون الاسترداد أسرع في المتاجر التي تقطع نفس عائلات المواد على دفعات متكررة. في تصنيع الآلات على سبيل المثال، تقوم آلة القص بتغذية الفراغات في محطات الثني واللحام والتشطيب؛ عندما يكون هناك خطأ في الفراغ، فإن كل محطة فرعية تدفع ثمن الخطأ. يؤدي تحديد الموقع التلقائي إلى إزالة المصدر الأكثر شيوعًا لهذا الخطأ، ألا وهو الإعداد اليدوي بين الدُفعات.
وينطبق نفس المنطق في مصانع المعادن وأقسام صفائح الطيران المعدنية، حيث تعد جودة الحافة واتساق الأبعاد من المتطلبات الواضحة. في الصناعات الخفيفة - الرفوف والألواح والمرفقات - تظهر الفائدة كإنتاج لكل نوبة عمل.
إذا كان تحديد الموضع التلقائي يوفر من 15 إلى 20 ثانية لكل قطع، فإن الخط الذي يقطع 200 قطعة فارغة يوميًا يستعيد أكثر من ساعة من وقت المشغل. في نوبتين، هذه سعة إضافية كل يوم.
تظهر المدخرات المادية أيضًا. تؤدي فجوة الشفرة التي تم ضبطها بشكل صحيح لسمك المادة إلى إنتاج حافة خالية من النتوءات، مما يعني عددًا أقل من مرات الطحن، وعددًا أقل من الأجزاء المخدوشة، والشفرة التي تظل حادة لفترة أطول. هذه المدخرات أصغر من توفير العمالة، ولكنها تتراكم عند كل قطع تقوم به الآلة.
الحفاظ على دقة القص التلقائي على المدى الطويل
إن آلة القص الهيدروليكية الأوتوماتيكية ليست آلة لا تحتاج إلى صيانة؛ إنها آلة يسهل جدولة صيانتها. ثلاث عادات تحمي الاستثمار.
- تحقق من فجوة الشفرة كلما قمت بتغيير سمك المادة. تبلغ نسبة الخلوص الصحيحة ما يقرب من 5 إلى 10 بالمائة من سماكة اللوحة؛ تنتج الفجوة الكبيرة جدًا حافة ملفوفة ونتوءات ثقيلة.
- حافظ على الزيت الهيدروليكي في المستوى المناسب ودرجة الحرارة والنظافة. يعد الزيت الملوث هو السبب الأكثر شيوعًا لحركة العارضة البطيئة وقوة القطع غير المتناسقة.
- قم بمعايرة المقياس الخلفي على فترات منتظمة. حتى الانجراف الصغير يحول مواصفات ± 0.1 مم إلى مولد إعادة صياغة.
تمزق الشفرة بدلاً من القطع، وتتدحرج الحافة، ويرتفع مستوى الضوضاء. إذا تركت الشفرة دون تصحيح، فإنها تتطور إلى شرائح دقيقة وتتآكل آلية الفجوة بشكل غير متساو.
وهناك قاعدة واحدة لا تتغير أبدًا: أبقِ يديك بعيدًا عن منطقة القطع. المشغل ليس جزءًا من دورة الماكينة - وهذا هو بيت القصيد من الأتمتة.
حتى القص الهيدروليكي الصغير ينتج عشرات الأطنان من قوة القطع. تم تركيب ستائر خفيفة وأدوات تحكم يدوية وواقيات ميكانيكية لسبب واحد: إنها الأشياء الوحيدة الأسرع من الشعاع.
اتخاذ القرار الذي يناسب طابقك
تكتسب آلة القص الهيدروليكية الأوتوماتيكية مكانتها عندما تكون الإنتاجية والتكرار واستقلالية المشغل أكثر أهمية من أقل سعر شراء ممكن. ابدأ بالتخطيط - العارضة المتأرجحة للصفائح المتوسطة، ومقص البوابة للوحات الأثقل. تحقق من المواصفات الستة مقابل نطاق المواد الذي تقوم بمعالجته بالفعل. تحقق من الإطار والمكونات الهيدروليكية ووحدة التحكم وآلية الشفرة بنفس العناية التي تعطيها لفرامل الضغط أو قاطعة الليزر. وتعامل مع السلامة كجزء من تصميم الماكينة، وليس كتكلفة إضافية.
إذا كان متجرك يقطع أكثر من بضع عشرات من الفراغات يوميًا ويكرر نفس عائلات الأجزاء، فإن الأتمتة ليست ترفا. اختر الماكينة التي تتمتع بقدرتها على التحمل عبر دفعة كاملة - غالبًا ما يتم سداد الفرق في تكلفة الماكينة من خلال عمر الشفرة والأجزاء المحذوفة خلال السنة الأولى.
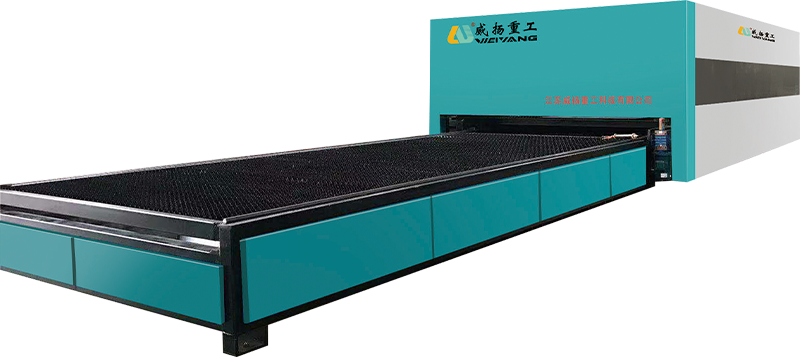
منتج ذو صلة
-
 +86-13813747229
-
 [email protected]
-
 رقم 22 شارع هايفانغ، مدينة تشنغدونغ، مدينة هايان، مقاطعة جيانغسو، الصين.
حقوق النشر © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. جميع الحقوق محفوظة.
مصنعي آلات الضغط الهيدروليكية CNC المخصصة
