


آلة القص الهيدروليكية للخدمة الشاقة: القدرات والأنواع ودليل الشراء
اختيار المعدات · تصنيع اللوحة
آلات القص الهيدروليكية للخدمة الشاقة: مصممة للوحة السميكة
تخبرك أرقام الحمولة بقدر أقل من صلابة الإطار وهندسة الجرف والتحكم في فجوة الشفرة. هذا هو ما يفصل في الواقع آلة القص الخفيفة عن الآلة التي يمكنك تشغيلها لعقود من الزمن.
ورشة العمل التي تتعاقد على ألواح فولاذية خفيفة مقاس 16 مم تتعلم ذلك بسرعة. يبدأ مقص العارضة المتأرجحة الذي كان يتعامل مع ورقة مقاس 6 مم في الاهتزاز، وتتدحرج حافة القطع، وتنحرف الشفرة بما يكفي لجعل كل لوحة شبه منحرفة قليلًا. الآلة ليست مكسورة. إنها تقوم بعمل لم يتم تصميم هندستها المعمارية من أجله على الإطلاق. تم تصميم ماكينة القص الهيدروليكية للخدمة الشاقة خصيصًا لهذا النوع من العمل - تتراوح سماكة الصفائح من 10 مم تقريبًا إلى 25 مم وما فوق - ويجب أن يبدأ قرار الشراء بالمواد التي تقطعها يوميًا، وليس بقائمة الأسعار.
ما الذي يجعل آلة القص "شديدة التحمل"؟
ترتبط العبارة بالآلات الخفيفة بسرعة، لذا من المفيد النظر إلى الهندسة بدلاً من الملصق. هناك أربعة عناصر تفصل آلة قص الألواح الأصلية عن آلة الصفائح المعدنية ذات الثقة المفرطة.
هيكل الإطار. يؤدي قطع اللوحة السميكة إلى دفع قوى جانبية كبيرة إلى الشفرة السفلية والسرير والإطارات الجانبية. تستخدم المقصات شديدة التحمل إطارات فولاذية ملحومة ومجهدة مسبقًا يتم تشكيلها في إعداد واحد، لذلك يظل دعم الشفرة متوازيًا على مدار سنوات من الخدمة. وزن الإطار ليس رقمًا مميزًا؛ إنه الفرق بين خط القطع الثابت والإطار الذي ينثني في قوس ضحل.
حركة الشفرة وأشعل النار. تميل الشفرة العلوية بحيث لا يتم تعشيق سوى جزء قصير في كل مرة. الآلات الأخف تثبت زاوية أشعل النار ثابتة؛ تتيح لك النماذج شديدة التحمل تعديلها. تعمل المشعلة الأعلى على تقليل قوة القطع على اللوحة السميكة، بينما تحافظ المشعلة السفلية على مربع حواف الصفائح الرفيعة - وهي واحدة من عناصر التحكم الأقل مناقشة والأكثر فائدة في القص الحديث.
الثبات الهيدروليكي. تكون اللوحة التي يزيد سمكها عن 10 مم صلبة بما يكفي لرفعها أثناء الضربة، وعندما ترفع، يتجول القطع. تقوم أسطوانات التثبيت الهيدروليكية المتعددة بالضغط على العمل مقابل الطاولة خلال الدورة بأكملها، وتكون قوة التثبيت الخاصة بها حاسمة تمامًا مثل حمولة الأسطوانة الرئيسية.
التحكم في فجوة الشفرة. تحدد الفجوة بين الشفرات العلوية والسفلية حجم الثقب واستقامة الحافة. توفر الآلات الثقيلة فجوة دقيقة وقابلة للتعديل بدلاً من الاعتماد على الحشوات والتخمين - عادة ما تتراوح من 5 إلى 10 بالمائة من سمك المادة. تستحق الدائرة الهيدروليكية التي تحرك كل ذلك اهتمامًا وثيقًا أيضًا؛ إن الطريقة التي يتراكم بها الضغط ويتزامن مع الأسطوانات ويتعافى بين الضربات تحدد ما تشعر به الماكينة أثناء نوبة العمل المزدحمة. ال الميزات التقنية للنظام الهيدروليكي في آلة القص CNC اشرح هذا بمزيد من التفصيل.
يكتسب القص الثقيل اسمه في النصف الثاني من الوردية، عندما يسخن الإطار، ويصل الزيت إلى درجة حرارة التشغيل، ولا تزال الشفرة تلتقي باللوحة بنفس الزاوية التي كانت عليها في القطع الأول في الصباح.
المقصلة أو الشعاع المتأرجح: معماريتان لعمل مختلف
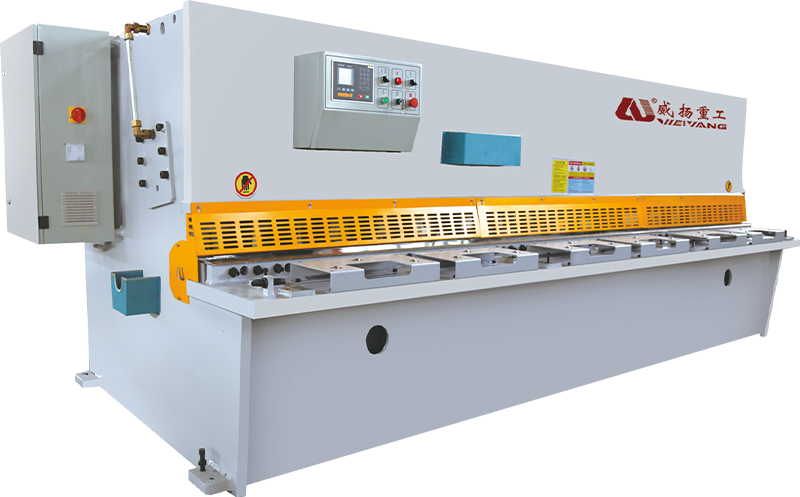
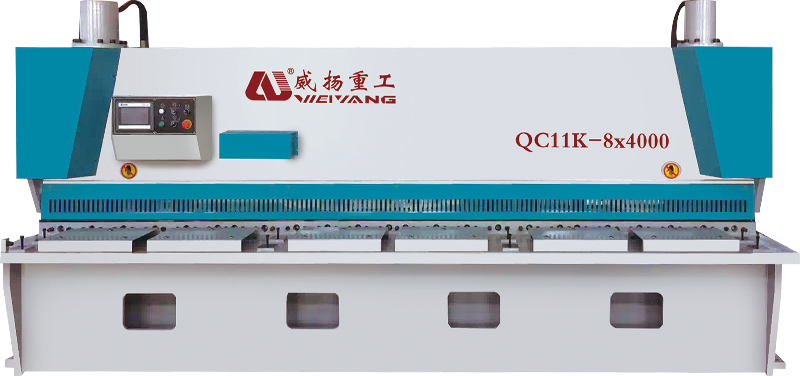
تقع معظم المقصات الهيدروليكية شديدة التحمل في أحد المعسكرين. تقوم المقصلة الهيدروليكية - والتي تسمى غالبًا بمقص البوابة - بدفع الشفرة إلى الأسفل في مسار عمودي مستقيم. تقوم أداة القص ذات العارضة المتأرجحة بتثبيت الشفرة العلوية على أذرع محورية، بحيث تتبع قوسًا طفيفًا أثناء الضربة. ولا يعتبر أي من النوعين أفضل على مستوى العالم؛ يعتمد القرار على نطاق السُمك الذي يهيمن على متجرك.
نظرًا لأن شفرة المقصلة تظل متعامدة مع الطاولة، فإنها تنتج قطعًا أنظف وأكثر قابلية للتنبؤ بها على المواد السميكة، كما تصمد الهندسة تحت الضربات الثقيلة المتكررة. هذه هي البنية المحددة للوحات مقاس 13 إلى 25 مم، والأعمال الفولاذية الهيكلية وأي عملية تكون فيها جودة الحافة أكثر أهمية من سرعة الدورة. الآلة أثقل وأكبر حجمًا وأكثر تكلفة في التركيب - ولكن هذا الوزن يناسبك في كل قطعة.
على النقيض من ذلك، تحتوي المقصات ذات العارضة المتأرجحة على أجزاء متحركة أقل ومساحة أصغر بكثير. إنها تدور بشكل أسرع على الألواح الرقيقة والمتوسطة، مما يجعلها مناسبة بشكل طبيعي لمحلات الإنتاج التي تقطع ما يصل إلى حوالي 10 أو 12 ملم. مسار الشفرة عبارة عن قوس وليس خطًا رأسيًا حقيقيًا، لذا فإن هندسة الحافة على اللوحة السميكة جدًا أقل تسامحًا قليلاً. إذا كان نطاق السُمك الخاص بك نادرًا ما يتجاوز 12 مم، فقد يكون كل ما تحتاج إليه هو ماكينة قص العارضة المتأرجحة شديدة التحمل والمصممة جيدًا.
| الاعتبار | المقصلة (قص البوابة) | سوينغ شعاع القص |
|---|---|---|
| مسار الشفرة | حركة عمودية مستقيمة | قوس التمحور |
| نطاق الخدمة الشاقة النموذجي | 13-25 ملم وما فوق | 4-13 ملم |
| جودة الحافة على لوحة سميكة | ممتاز ومستقر | جيدة تصل إلى حوالي 10-12 ملم |
| الإطار والبصمة | أثقل وأكبر | مدمجة وأخف وزنا |
| الأنسب ل | الفولاذ الهيكلي، تصنيع الألواح | الصفائح المعدنية والإنتاج الخفيف والمتوسط |
| التعقيد الهيدروليكي | المزيد من الأسطوانات، سرير أعمق | دائرة أبسط |
المواصفات التي تحدد ما إذا كان الجهاز سيستمر أم لا
لا يزال من الممكن أن تفشل الآلة المُعلن عنها على أنها "20 مم × 2500 مم" في العمل المستمر، لأن لوحة الاسم تصف القطع المثالي، وليس الهامش الذي يقف خلفه. عند مقارنة المقصات الهيدروليكية للخدمة الشاقة، تحقق من الأرقام والآليات التالية.
- سمك القطع والطول. قم بمطابقة التصنيف مع المواد الأكثر شيوعًا لديك، وليس مع اللوحة السميكة العرضية. تخدم الآلة مقاس 16 × 2500 متجرًا يعمل على ألواح مقاس 10-16 مم أفضل بكثير من ماكينة كبيرة الحجم مقاس 25 × 3000 تعمل في الغالب عند 10 مم.
- نطاق زاوية أشعل النار. تتيح لك المشط المتغير، عادة حوالي 0.5 درجة إلى 2.5 درجة، خفض المشط للصفائح الرقيقة ورفعه للألواح الثقيلة - وهذا يوسع النطاق المفيد للماكينة إلى حد كبير.
- تعديل فجوة الشفرة. الإعدادات المستقلة القابلة للضبط بشكل دقيق مع قراءات واضحة تعني حدوث تغييرات أسرع وتحكم ثابت في الحرق من دفعة إلى أخرى.
- ضربات في الدقيقة. تعمل الآلات الثقيلة عادةً من 8 إلى 20 ضربة في الدقيقة. تعتمد الإنتاجية الفعلية على طول القطع وسمك اللوحة أكثر من رقم العنوان.
- قوة المحرك والضغط الهيدروليكي. تحقق من تصنيف المحرك وضغط عمل النظام، وتأكد من أن حجم مبرد الزيت مناسب للتشغيل المستمر وليس العرضي.
- نطاق القياس الخلفي. يعمل المقياس الخلفي القابل للبرمجة بدقة متكررة تبلغ حوالي ±0.5 مم على تحويل القص اليدوي إلى محطة قطع إنتاجية.
- مادة الشفرة والحواف. تعمل الشفرات عالية الجودة المزودة بأربعة حواف قطع قابلة للاستخدام على تقليل تكلفة الأدوات وتمنحك فترة تآكل يمكن التنبؤ بها.
شاهد الفجوة بين القدرة المعلنة والمستمرة. لن يتحمل حجم القص للفولاذ الطري مقاس 25 مم تفاوتات ضيقة على اللوحة مقاس 20 مم إذا تم تشغيل نوبة عمل مدتها ثماني ساعات دون توقف. اسأل عن وزن الإطار وسعة تبريد الزيت ودورة العمل الموصى بها قبل التوقيع.
اختبار القبول الواقعي: قم بقطع الفولاذ الطري مقاس 20 مم عبر طول السرير بالكامل، ثم قم بقياس استقامة الحافة وارتفاع الثقب، وكرر ذلك خمسين مرة على الأقل، وراقب درجة حرارة الزيت الهيدروليكي أثناء التشغيل. تثبت الهندسة المستقرة في النصف الثاني من الاختبار أكثر من أي منحنى كتيب.
حيث تكتسب المقصات الهيدروليكية الثقيلة مكانتها
بمجرد أن تتمكن الآلة من التعامل مع المادة، فإن السؤال الحقيقي هو ما الذي تفعله لخط الإنتاج الإجمالي. في صناعة الآلات، تقوم المقصات الثقيلة بقطع ألواح الإطار وألواح القاعدة والمكونات الهيكلية بكميات كبيرة - وهو النمط الذي يظهر بشكل متكرر في دراسة حالة صناعة الآلات . تستخدم مراكز خدمة الصلب نفس الآلة لمعالجة الألواح وتحويلها إلى قطع فارغة قابلة للبيع، بينما تضع مصانع المعادن المقصات مباشرة في خطوط إعداد الألواح.
يقوم مصنعو الطائرات بقطع الفراغات الهيكلية من الألومنيوم والسبائك عالية القوة، حيث تقلل جودة الحواف المتسقة من وقت المعالجة النهائية. حتى الأثاث المصنوع من الفولاذ المقاوم للصدأ، والحاويات الكهربائية، والأعمال المعدنية المعمارية تعتمد على حافة مربعة حقيقية قبل الطي واللحام. في كل من هذه الإعدادات، عادةً ما يكون القص للخدمة الشاقة هو أسرع طريقة لتحويل اللوحة إلى قطعة فارغة دقيقة - بشرط أن يتم ضبط الشفرة وعناصر التثبيت وزاوية الجرف لهذه المادة المحددة.
تشغيل بئر القص للخدمة الشاقة: الفجوة، وأشعل النار، والصيانة
إن شراء الآلة المناسبة هو الخطوة الأولى فقط؛ تحدد الإعدادات اليومية مدى جودة مظهر الأجزاء. بالنسبة للفولاذ الطري، يجب أن تبدأ فجوة الشفرة بحوالي 5 إلى 10 بالمائة من سماكة اللوحة - حوالي 0.8 ملم على لوحة 10 ملم - ثم يتم ضبطها بدقة وفقًا لاتجاه الثقب وحالة الحافة. حافظ على زاوية المشط منخفضة قدر الإمكان مع الاستمرار في القطع بشكل نظيف: تقلل المشط العالي من قوة القطع، ولكنها تشوه أيضًا حواف الصفائح الرقيقة بشكل أكبر.
القاعدة الأساسية لفجوة الشفرة. ابدأ بإحكام وافتح الفجوة قليلًا حتى يصبح النتوء موحدًا على طول القطع. يعد اللدغ المتسق على طول الطول مؤشرًا يوميًا أفضل من قراءة الميكرومتر على آلة باردة.
تستحق جودة الزيت الهيدروليكي اهتمامًا مستمرًا. يقوم القص الثقيل بدفع دائرته إلى درجة الحرارة خلال نوبة عمل طويلة؛ يفقد الزيت المحموم اللزوجة، وتصبح الجروح غير متساوية وتتقادم الأختام بشكل أسرع. تحقق من مستوى الزيت والترشيح ودرجة حرارة التشغيل وفق جدول زمني محدد، وليس عند ظهور المشكلة.
السلامة جزء من خطة الإنتاج. تقوم هذه الآلات بتخزين قدر كبير من الطاقة في المجمع الهيدروليكي. يجب أن تكون الواقيات الأمامية والخلفية والتشغيل باليدين وأدوات التحكم المتشابكة قياسية، ويجب أن تبدأ صيانة الشفرة أو الإطار دائمًا مع قفل المكونات الهيدروليكية ودعم الشفرة.
إن اختيار آلة قص هيدروليكية للخدمة الشاقة يرجع إلى مطابقة البنية مع سمك اللوحة التي تقوم بمعالجتها بالفعل. تعتبر صلابة الإطار، والميل المتغير، وقوة التثبيت الهيدروليكية، والتحكم في فجوة الشفرة أكثر أهمية بكثير من مجرد لوحة اسم جذابة. ابدأ بأكثر المواد العادية سمكًا، وقم بإجراء اختبار القبول عليها، وانتبه جيدًا لكيفية تصرف الماكينة بعد ساعة من القطع المستمر. افعل ذلك، وسوف تصبح آلة القص بهدوء واحدة من أكثر الآلات التي يمكن الاعتماد عليها على الأرض.
منتج ذو صلة
-
 +86-13813747229
-
 [email protected]
-
 رقم 22 شارع هايفانغ، مدينة تشنغدونغ، مدينة هايان، مقاطعة جيانغسو، الصين.
حقوق النشر © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. جميع الحقوق محفوظة.
مصنعي آلات الضغط الهيدروليكية CNC المخصصة
